



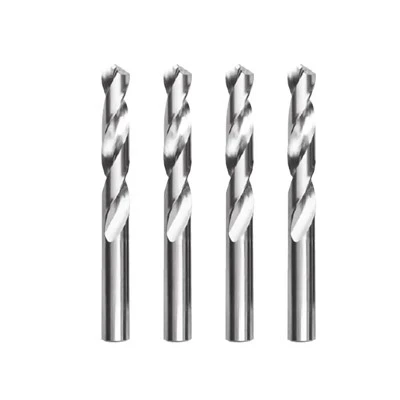
Hot Sale DIN345 HSS koniskt skaft spiralborr för betong
Långa borrkronor (även kallade koniska längder) har längre räfflor och övergripande längder än Jobber-borrkronor
Morse koniskt skaft, för ett säkert och exakt verktygshållningssystem
- Morse koniskt skaft, för ett säkert och exakt verktygshållningssystem
- Långa borrkronor (även kallade koniska längder) har längre räfflor och övergripande längder än Jobber-borrkronor
- Höghastighetsstål (HSS) innehållande kobolt är en bra kombination av seghet och hårdhet, för användning vid borrning genom hårda ämnen
- 135-grad, notch-point vinkel är självcentrerande, minskar gång, bra för hårt material och minskar trycket på skäreggar
- Ytbehandling håller kvar skärvätska och förhindrar spån till verktygsvetsning
Produktparameter (specifikation)
|
Specifikation |
Specifikation |
|
|
6-11.9 |
32.6-33 |
76 |
|
12-12.9 |
33.1-34 |
77 |
|
13-13.9 |
34.1-34.9 |
78 |
|
14-14.9 |
35 |
79 |
|
15-15.5 |
35.1-35.5 |
80 |
|
15.6-16 |
35.6-36 |
81 |
|
16.1-16.9 |
36.1-36.5 |
82 |
|
17-17.9 |
36.6-36.9 |
83 |
|
18-18.9 |
37-38.9 |
84 |
|
19-19.9 |
39-41.9 |
85 |
|
20-20.9 |
42-43.5 |
86 |
|
21-21.9 |
43.6-44.9 |
87 |
|
22-22.9 |
45-46.5 |
88 |
|
23 |
46.6-49.5 |
89 |
|
23.1-24.9 |
49.6-50.5 |
90 |
|
25-25.9 |
51-53 |
91 |
|
26-26.9 |
54-55 |
92 |
|
27-27.9 |
56-57 |
93 |
|
28-28.9 |
58-60 |
94 |
|
29-29.9 |
61-63 |
95 |
|
30-30.9 |
64-65 |
96 |
|
31-31.5 |
66-67 |
97 |
|
31.6-32 |
68-70 |
98 |
|
32.1-32.5 |
71-75 |
99 |
|
100 |
Produktfunktion och applikation
- Morse koniskt skaft, för ett säkert och exakt verktygshållningssystem
- Långa borrkronor (även kallade koniska längder) har längre räfflor och övergripande längder än Jobber-borrkronor
- Höghastighetsstål (HSS) innehållande kobolt är en bra kombination av seghet och hårdhet, för användning vid borrning genom hårda ämnen
- 135-grad, notch-point vinkel är självcentrerande, minskar gång, bra för hårt material och minskar trycket på skäreggar
- Ytbehandling håller kvar skärvätska och förhindrar spån till verktygsvetsning
Produktkvalificering
Höghastighetstål koniskt skaft spiralborr skärande del av en gjutning, kantbandet använder slipteknik, bra ytfinish, stabil storlek, effektivt minska friktionskoefficienten för borrning, förbättra bearbetningseffektiviteten för höghastighetsstål gör i allmänhet inte draghållfasthetstest , och till det metallografiska hårdhetstestet. Efter korrekt värmebehandling kan hårdheten för volfram och molybden HSS nå över 63, och för kobolt HSS kan nå över 65. Den syraindränkta lågeffektvävnaden av stål får inte ha synliga krymphål och avskalning. Centrera lös, vanligtvis lös bör vara mindre än 1 grad. Innehållet i metallografisk undersökning omfattar huvudsakligen tre poster: avkolat lager, mikrostruktur och karbidinhomogenitet.
1. Höghastighetsstål bör inte avkolas avsevärt. Det bör inte finnas någon fiskbenseutektisk letenit i mikrostrukturerna.
2. Oproportionaliteten hos hårdmetall i snabbstål har störst inverkan på kvaliteten. För närvarande lägger metallurgiska och mekaniska avdelningar stor vikt vid nivån av oproportionalitet av karbid. Beroende på de olika användningsområdena för stål kan olika nivåer av ojämnheter i hårdmetall läggas fram, vanligtvis mindre än 3 nivåer.
3. Förutom dess höga hårdhet, höga slitstyrka och tillräcklig seghet, är en annan viktig faktor den röda hårdheten hos skärverktyg för höghastighetståltillverkning. (Röd hårdhet hänvisar till bladets förmåga att motstå mjukning under röd värme när man skär i hög hastighet.) Ett sätt att mäta hårdheten på stålet är att värma det till 580 ~ 650 grader, hålla det i 1 timme och sedan cool det. Detta upprepas fyra gånger innan man mäter dess hårdhetsvärde. Släckningstemperaturen för höghastighetsstål är i allmänhet nära stålets smältpunkt, såsom 1210 ~ 1240 grader för höghastighetstål av volfram och 1180 ~ 1210 grader för höghastighetsstål med hög molybden. Efter släckning behöver i allmänhet härda mellan 540 ~ 560 grader i 3 gånger. Ökad härdningstemperatur kan öka hårdheten hos stål. För att förbättra livslängden för skärverktyg i höghastighetstål kan ytan förstärkas, såsom lågtemperaturcyanidering, nitrering, svavelnitrering, etc.
Leverans, frakt och servering
FAQ
1. Vilka är vi?
Vi är baserade i Jiangsu, Kina, från och med 2013, säljer till Östeuropa(30.00%), Sydeuropa(20.00%), Sydamerika(15.00 %), norra Europa(13.00%), Nordamerika(10.00%), Sydasien(7.00%), Centralamerika(5.{{14) }}%). Det finns totalt cirka 51-100 personer på vårt kontor.
2. Hur kan vi garantera kvalitet?
Alltid ett förproduktionsprov före massproduktion;
Alltid slutinspektion före leverans;
3. Kan göra OEM-märke eller göra som dina ritningar?
Kan också anpassas efter kundens krav (anpassning har kvantitetskrav)
4. Hur är ledtiden för massproduktion?
15-20 arbetsdagar för massproduktion. Det beror på din kvantitet och vi kommer att göra vårt bästa för att möta dina behov.
5. Ger du prov? Är det gratis?
Om provet är av lågt värde kommer vi att tillhandahålla det kostnadsfria provet med fraktuppsamling. Men för vissa högvärdiga prover måste vi samla in provavgiften.
Populära Taggar: hot sale din345 hss spiralborr med koniska skaft för betong, Kina hot sale din345 hss spiralborr med koniska skaft för betongtillverkare, leverantörer, fabrik, Helt mark Ember Finish Twist Drill Bit för metall, Helt malt tennbelagd twist borr för metall, HSS DIN345 Taper Shank Twist Drill Bit, Rulla smidd svart oxidvridborr för metall för metall, Roll Forged Bright Finish Twist Drill Bit för metall, Taper Shank Twist Drill Bit för betong
Du kanske också gillar


Skicka förfrågan