Förstå slitaget på granitskärblad
Som leverantör av skärgranitprodukter har jag bevittnat hur viktigt det är att förstå slitagegraden hos granitskärblad. Slitagehastigheten är en avgörande faktor som påverkar inte bara prestandan utan även kostnadseffektiviteten för skärprocessen i granitapplikationer.
Vad är slitagefrekvens?
Slitagehastigheten för ett skärblad av granit hänvisar till den hastighet med vilken bladmaterialet förbrukas under skärningsoperationen. Det mäts vanligtvis som volymen eller massan av bladmaterialet som går förlorat per enhet av skärsträcka eller tid. Till exempel, om ett blad tappar 1 gram av sitt material efter att ha kapat 10 meter granit, kan slitagehastigheten uttryckas som 0,1 gram per meter.
Flera faktorer påverkar nötningshastigheten på skärblad i granit. Granitens hårdhet är en av de viktigaste faktorerna. Granit är en magmatisk bergart som huvudsakligen består av kvarts, fältspat och glimmer. Olika typer av granit har olika hårdhetsnivåer beroende på deras mineralsammansättning. Hårdare granit, med högre kvartshalt, kommer att orsaka mer slitage på skärbladet jämfört med mjukare granit.
Skärhastigheten spelar också en avgörande roll. Högre skärhastigheter leder i allmänhet till ökat slitage. När bladet roterar med hög hastighet genererar friktionen mellan bladet och graniten mer värme. Denna värme kan mjuka upp bindningsmaterialet som håller diamantpartiklarna i bladet, vilket gör att diamanterna lättare lossnar och ökar slitaget på bladet.
Matningshastigheten, som är den hastighet med vilken bladet förs in i graniten, är en annan faktor. En hög matningshastighet kan sätta för stort tryck på bladet, vilket leder till snabbare slitage. Å andra sidan, om matningshastigheten är för låg kan bladet skava mot graniten under en längre tid, vilket också orsakar onödigt slitage.
Typer av granitskärblad och deras slitageegenskaper
Det finns olika typer av granitskärblad tillgängliga på marknaden, alla med sina egna slitageegenskaper.
Heta - pressade turbo diamantsågblad
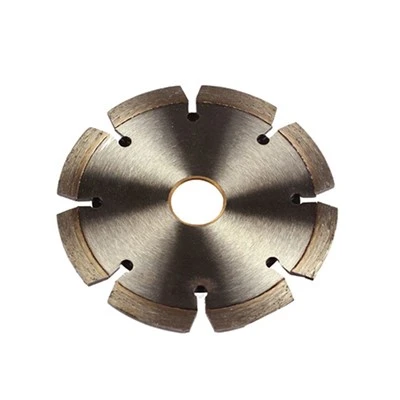
Varmpressade turbo-diamantsågblad är kända för sina högpresterande skärförmåga. Dessa blad tillverkas genom en varmpressningsprocess, vilket säkerställer en stark bindning mellan diamantpartiklarna och metallmatrisen. Bladets turboformade design möjliggör ett effektivt vattenflöde under skärning, vilket hjälper till att kyla bladet och minska slitaget.Bästa kvalitet varmpressad turbo diamantsågblad
Men trots sina fördelar kan dessa blad fortfarande slitas. Den kontinuerliga kontakten med graniten kan göra att diamantpartiklarna gradvis nöts ner och bindningsmaterialet bryts. Slitagehastigheten för varmpressade turbo-diamantsågblad kan vara relativt låg jämfört med vissa andra typer av blad, speciellt när de används under optimala skärförhållanden.
Kallpressade segmenterade diamantsågblad
Kallpressade segmenterade diamantsågblad är ett annat populärt val för sågning av granit. Dessa blad tillverkas genom att kallpressa diamant- och metallpulverblandningen i segment, som sedan fästs på knivkärnan. Den segmenterade designen ger bättre spånavstånd, vilket gör att bladet kan skära mer effektivt.Högkvalitativ kallpressad segmenterad diamantsågblad för att skära granit
Slitaget på kallpressade segmenterade diamantsågblad kan påverkas av segmentens kvalitet och bindningsstyrkan. Om segmenten inte är väl bundna till kärnan, kan de lossna under skärning, vilket ökar slitagehastigheten. Dessutom påverkar skärförhållandena, såsom granitens hårdhet och skärhastigheten, också slitaget på dessa blad.
Mätning av slitagehastighet
För att noggrant mäta nötningshastigheten på ett skärblad i granit kan flera metoder användas. En vanlig metod är att mäta förändringen i bladets massa före och efter en skäroperation. Genom att väga bladet innan man skär en känd längd eller area av granit och sedan väga den igen efter att skärningen är klar kan massaförlusten bestämmas. Denna massförlust kan sedan användas för att beräkna slitagehastigheten baserat på skäravståndet eller tiden.
En annan metod är att mäta förändringen i bladets dimensioner. Till exempel kan mätning av tjockleken på bladsegmenten före och efter kapning ge en indikation på slitagehastigheten. Med hjälp av precisionsmätverktyg som bromsok kan minskningen i segmenttjocklek mätas exakt.
I vissa fall kan avancerade tekniker som mikroskopi användas för att analysera slitagemönstren på bladets yta. Detta kan ge insikter om slitagemekanismerna, till exempel om slitaget beror på diamantnötning, bindningsfel eller en kombination av båda.
Konsekvenser av slitage på skäroperationer
Slitagehastigheten för skärblad i granit har betydande konsekvenser för skäroperationer. Ett högt slitage gör att bladet behöver bytas ut oftare, vilket ökar kostnaderna för att byta blad. Det leder också till stillestånd då bladet behöver bytas, vilket påverkar produktiviteten i skärprocessen.
Å andra sidan, om slitaget är för lågt, kan det tyda på att bladet inte skär effektivt. Detta kan bero på ett matt blad eller en olämplig skärhastighet och matningshastighet. I sådana fall kan skärprocessen vara långsammare, och mer energi kan krävas för att uppnå samma skärningsnivå.
Som leverantör förstår vi vikten av att ge bladen en optimal slitagehastighet. Vår300x50/60x3,2x10/12/15x21 skärgranitprodukterna är designade för att balansera mellan slitstyrka och skäreffektivitet. Vi använder högkvalitativa diamantpartiklar och avancerade tillverkningsprocesser för att säkerställa att våra blad kan motstå de tuffa förhållandena med granitskärning samtidigt som vi bibehåller en rimlig slitagehastighet.


Kontakta för upphandling
Om du är på marknaden för skärblad i granit och är intresserad av att lära dig mer om våra produkter och hur vår förståelse för slitage kan gynna dina skäroperationer, uppmuntrar vi dig att ta kontakt. Vi är dedikerade till att tillhandahålla högkvalitativa skärlösningar som uppfyller dina specifika behov. Kontakta oss för att diskutera dina krav och starta en upphandlingsförhandling.
Referenser
- Blau, PJ (1996). Tribologi och mekanik för magnetiska lagringssystem. Springer Science & Business Media.
- Finnie, I. (1972). Erosion av ytor av fasta partiklar. Wear, 20(1), 17 - 30.
- Ratner, AI, & Backer, AA (1973). Slitande mekanismer. Wear, 22(3), 269 - 277.